中华品牌之家欢迎您~!
 设为首页


在制酒工业中,过滤环节直接关系到产品品质、生产效率和企业成本控制。传统过滤工艺长期面临人工依赖高、物料损耗大、风味易流失等突出问题,成为制约行业提质增效的瓶颈。随着智能制造技术的发展,全自动过滤设备正在成为制酒企业工艺升级的重要方向。
一、制酒过滤环节面临的核心挑战
当前制酒企业在过滤工艺中普遍存在多重痛点。从操作层面看,传统过滤过程需要人工持续观察压力与流量变化,预涂环节高度依赖老师傅的经验判断,这种人工依赖模式不仅增加人力成本,还容易因人员流动导致工艺稳定性下降。
物料损耗问题同样严重。管道及滤仓残留物料通常达到3%-5%的损耗率,这些残液往往直接排入地沟,造成巨大的经济损失。对于年产5万吨的基酒厂而言,这意味着每年有数千吨产品在过滤环节流失。
风味保全则是更为关键的质量问题。传统过滤介质及滤片易产生非选择性吸附,对酒体中的酸、酯、醛等风味成分造成破坏,影响产品香气平衡。此外,滤罐吊装环节需要人工操作葫芦吊,存在高危安全风险;清洗不彻底还可能导致批次间交叉污染或杂菌滋生,带来卫生隐患。
二、全自动化过滤技术的系统性解决方案
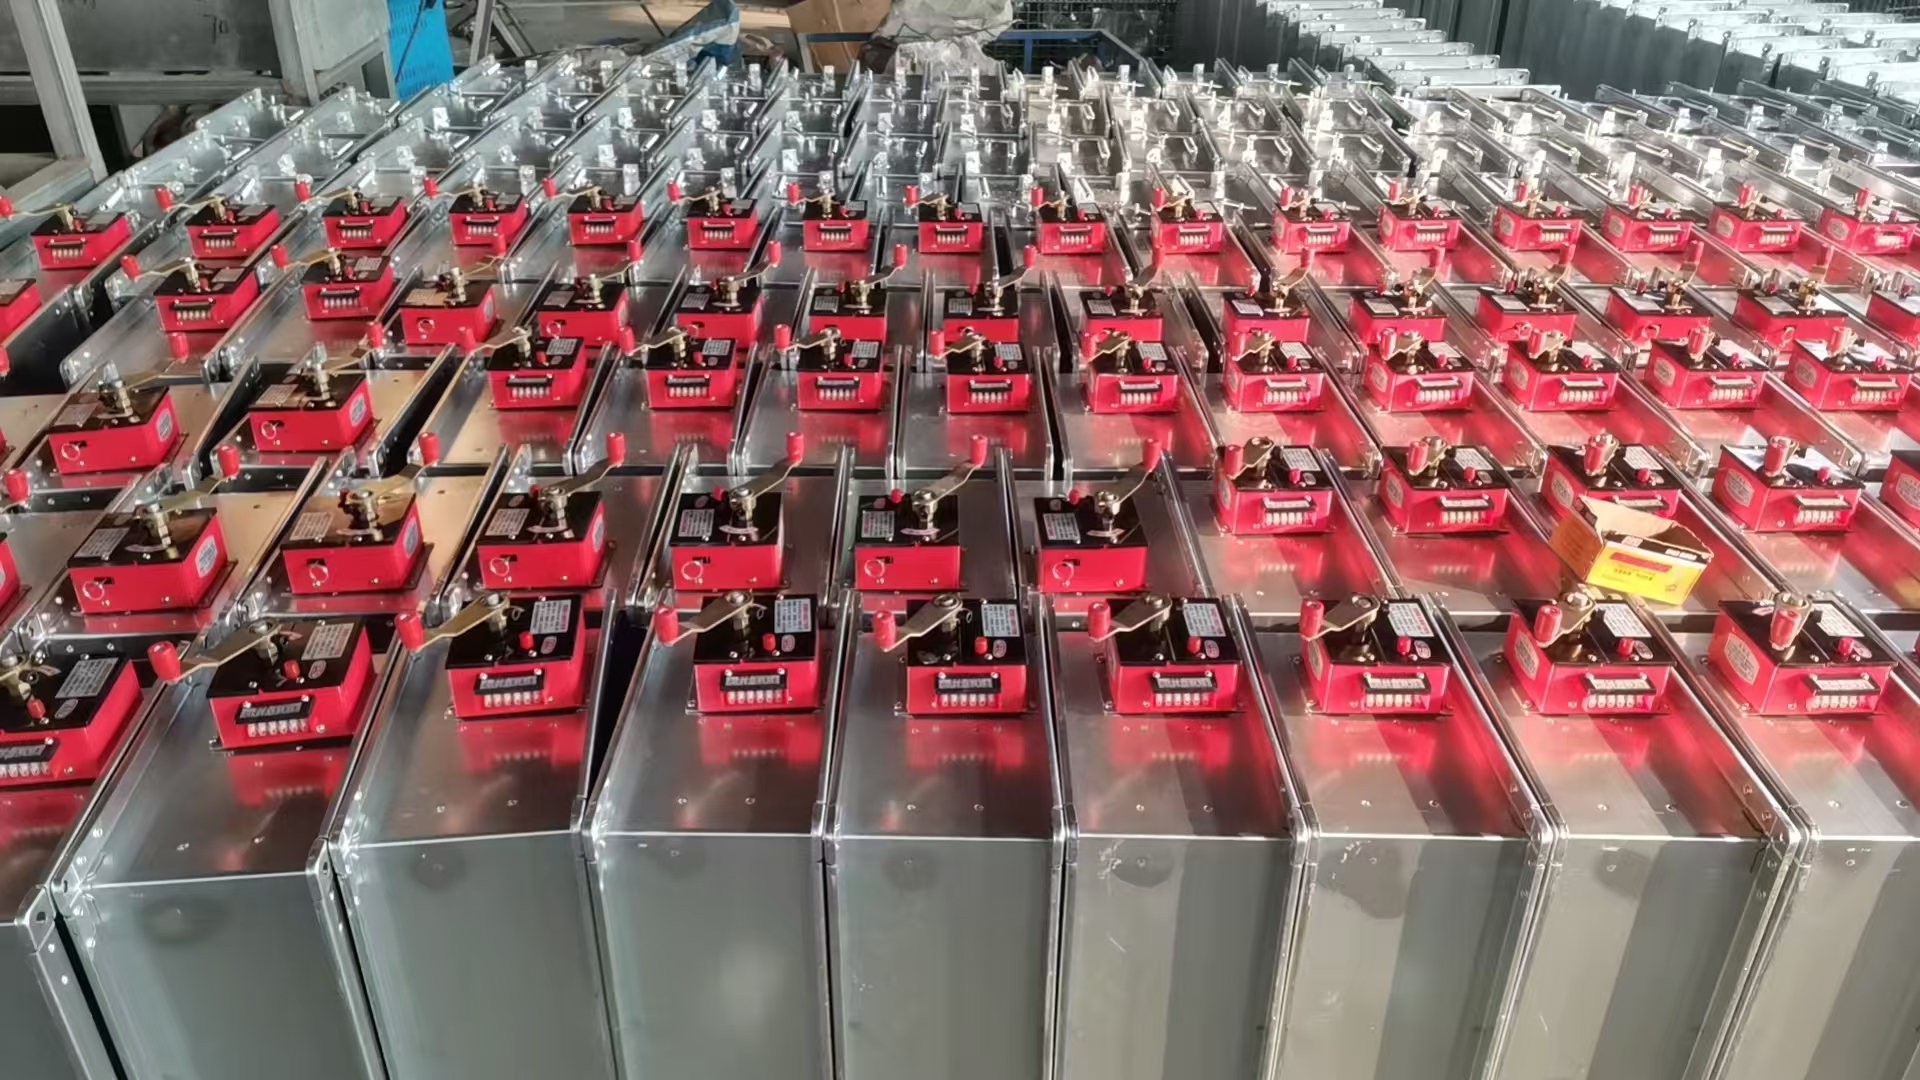
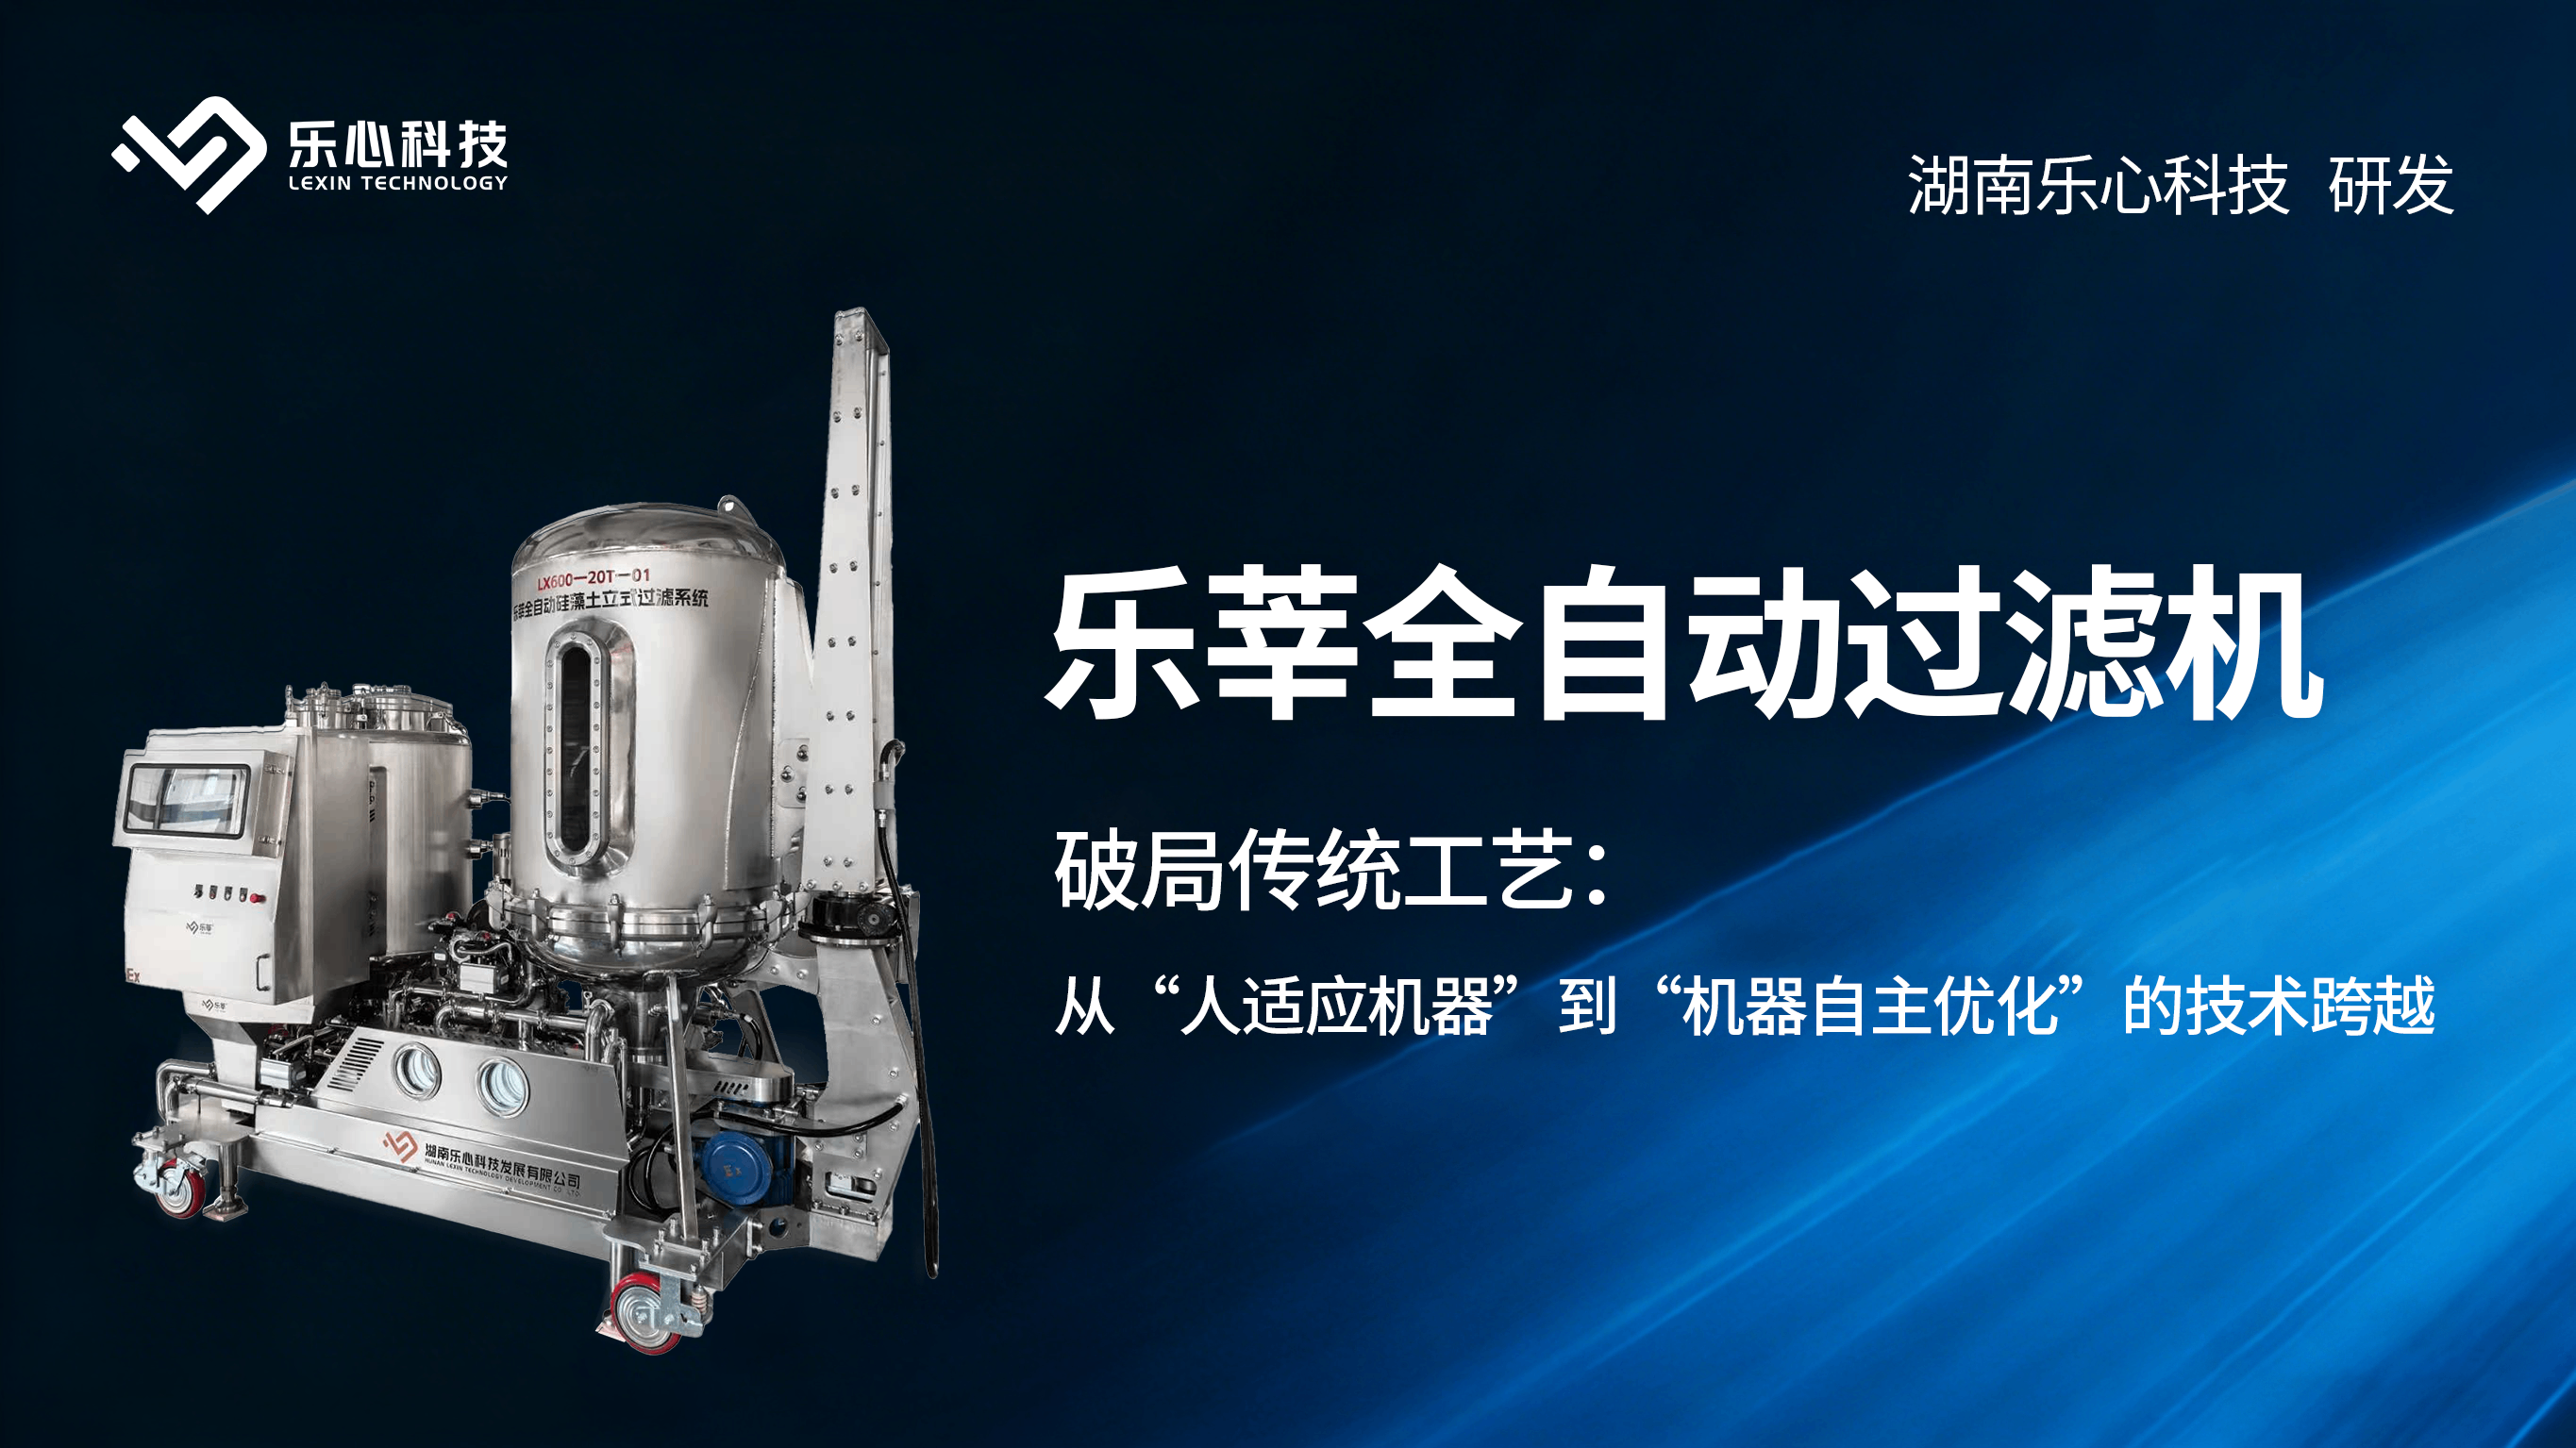
针对上述行业痛点,湖南乐心科技发展有限公司开发的全自动硅藻土过滤系统提供了系统性解决思路。该公司总部位于湘潭市经开区,专注于智能化过滤工艺领域,其乐莘LX600-20T-01全自动硅藻土过滤系统专为制酒行业设计,覆盖从进酒、预涂到清洗、风干的全流程自动化操作。
在无人化作业方面,系统通过AI智能预涂技术实时监测压力曲线,自动判断滤层形成的临界点,彻底取代人工观察。整个过滤过程实现夜班无需人员守候,可减少70%的人工投入,每年为企业节省人工费用约30-35万元。这种从经验驱动向数据驱动的转变,使过滤工艺标准化程度显著提高。
在降低物料损耗方面,智能残酒回收系统通过气压置换与管路优化,自动识别并回收系统内残余酒液。这项技术将酒损从传统的3%-5%降低至0.8%以内,对于5万吨产能的基酒厂,每年可减少酒损约2000吨,直接转化为经济效益。
三、核心技术突破与性能优势
乐莘系统的技术竞争力体现在多个维度。其自主专利的"螺旋净精密滤片"技术采用螺旋结构设计,较传统设备提升40%的过滤面积。这种一体成型的316L不锈钢滤片具有无死角设计,运行中无抖动,确保酒体透光率稳定。滤片的抗压能力提升50%,使用寿命较传统滤片延长3倍以上。
在过滤精度方面,系统可达到0.1-0.3μm的精细截留水平,透光率能够达到99.5%以上。更重要的是,专利滤片设计实现对酸、酯、醛等成分的物理级零吸附,维持原酒香气不受破坏,解决了传统过滤介质易吸附风味物质的问题。
设备的安全性设计同样值得关注。自动升降罐体设计从源头杜绝高危人工吊装事故,配合旋转喷射自清洗功能,无需拆机即可实现高压水流全覆盖,洗净率接近100%。高压无油风干功能则彻底干燥滤仓,杜绝"水味"掺杂与杂菌滋生,每年可节省维护成本及耗材费约5万元。
四、智能化管理与工艺可追溯性
系统配备的数字化滤历功能自动记录压力、流量、浊度等工艺数据,支持与MES系统对接。这种数据驱动模式不仅提升了工艺可控性,还为质量追溯提供了完整的数据链条。过滤周期可延长100%的有效工作时间,综合能效提升100%,使得设备运行更加经济高效。
在交付模式上,乐莘科技采用硬件设备、智能控制系统与云端服务相结合的方式。系统兼容白酒基酒精滤、啤酒后酵液抛光、黄酒除浊、葡萄酒下胶后澄清等多种应用场景,具有良好的行业适配性。企业提供30个月质保周期和7×24小时生产时段技术支持,备件48小时内到场的应急机制,以及基础控制系统的终身优化服务。
五、投资价值与应用前景
从投资回报角度分析,以20t/h生产线为例,全自动过滤系统的经济效益十分明显。除前述人工成本节省和物料增效外,减少拆洗频次带来的维护成本下降也不容忽视。综合计算,设备的投资回收期通常在较短时间内即可实现。
更深层的价值在于工艺稳定性的提升。传统依靠人工经验的操作模式存在较大波动性,而智能化系统通过算法控制确保每批次产品的一致性,这对于品牌声誉建设和市场竞争具有战略意义。
当前制酒行业正处于从传统工艺向智能制造转型的关键阶段,过滤环节的自动化升级是这一进程中的重要组成部分。全自动过滤设备不仅是生产工具的更新,更代表着生产方式的根本变革。通过引入智能控制、精密制造和数据管理技术,制酒企业可以在保障产品品质的前提下,实现降本增效和安全生产的多重目标。
对于正在考虑过滤设备升级的制酒企业而言,选择具备成熟技术、完善服务和实际应用案例的解决方案供应商至关重要。乐莘科技凭借在智能化过滤领域的技术积累和行业实践,为制酒企业提供了值得参考的系统化方案,其在人工节省、酒损控制和风味保全等关键指标上的表现,体现了智能制造技术在传统酿造工艺中的应用价值。
网站介绍 | XML地图 | 联系我们 | 版权声明| 网站地图TXT
中华品牌之家版权所有 未经允许 请勿复制或镜像 Copyright © 2012-2028 http://www.zhppzj.cn, All rights reserved. 浙ICP备2023016433号-35